近年国内建筑基建领域砂石需求持续走高,河砂资源管控趋严,机制砂已经成为市场供给主力,制砂生产线也成为行业投资热点。当前主流方案分为固定式与移动式两类,不少新建砂石厂在选型阶段都会陷入两难:到底哪一种更适配自己的项目?选择固定式还是移动式制砂生产线,核心取决于你的项目周期、料源稳定性和产能需求,没有绝对的优劣,只有适配性的差异。
一、适用场景完全不同
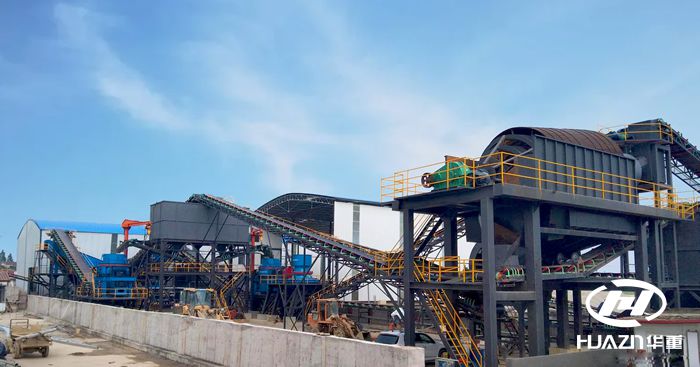
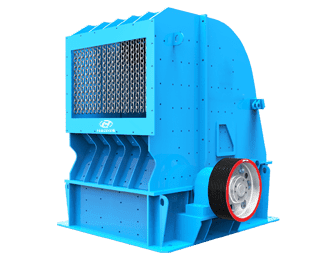
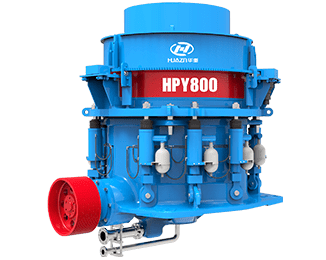
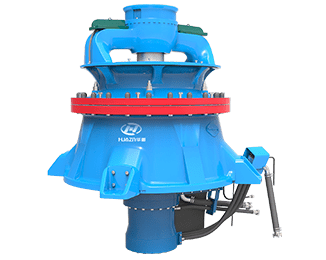
固定式制砂生产线属于长期规模化生产方案,整套设备与地面形成永久固定连接,从粗碎、中细碎到制砂筛分全流程标准化布置,更适配自有矿山、矿权年限长、料源集中且销售半径稳定的大型砂石基地,项目周期通常在5年以上,可与矿山开采周期完全匹配。
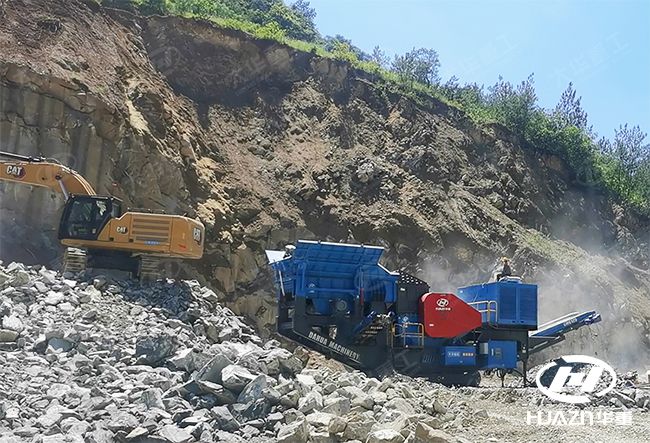
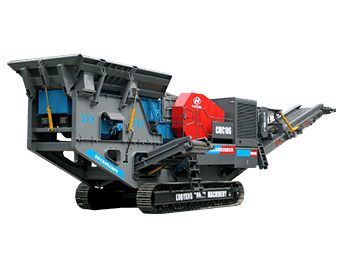
移动式制砂生产线将给料、破碎、筛分、输送功能集成在轮式或履带底盘上,出厂前完成整机调试,进场通电即可投产,无需打桩基建,更适合临时基建项目、分散的小型采石场、城市建筑垃圾资源化处理等需要频繁转场的场景,尤其适配场地狭小、无法办理长期用地手续的作业点。
二、生产适配性各有侧重
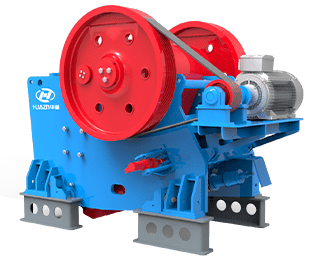
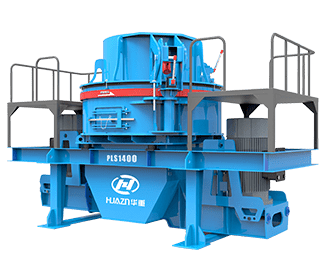
固定式生产线设备选型空间更大,可搭载重型颚破、多缸圆锥破、立式冲击制砂等大产能主机,时产轻松突破600吨,针对铁矿石、花岗岩等高硬度物料可实现长期稳定连续作业,通过全封闭工艺布置可精准控制成品砂级配,针片状含量更低,长期生产的砂石品质一致性更强。
移动式生产线的核心优势是灵活,转场时无需拆解设备,直接随底盘移动即可,开到料场就能就地加工,省去大量原矿倒运的环节,更换不同物料时仅需调整设备参数,就能快速适配不同成品级配要求,多机组联机还能快速搭建临时砂石加工点,应对短期集中供料需求。
三、综合投入各有优势
单从设备采购价来看,同产能的移动式生产线初期采购成本略高于固定式,但移动式省去了混凝土地基、钢架厂房、皮带通廊等大额土建投入,也节省了数周的安装调试周期,短期项目的综合落地成本反而更低。
固定式生产线虽然前期土建、安装周期更长,但整套设备结构稳固、运维便捷,长期连续生产的吨砂能耗更低,易损件更换成本也更可控,运行3年以上的长期项目,综合生产成本优势会逐步凸显。
在当前环保管控趋严的背景下,两类生产线都有各自的生存空间:固定式生产线可配套全封闭收尘、降噪系统,轻松满足绿色矿山的高标准要求;移动式生产线就地加工的模式,能大幅减少物料运输过程中的扬尘与遗撒,也符合低污染作业的政策导向。没有绝对最优的方案,只有最适配项目的选择。结合自身料源条件、项目周期、产能需求来匹配设备,才能让制砂生产线真正实现高效投产、稳定回本。
 服务热线